西铁城Cincom 1001 电源电路过流保护 报警处理
西铁城Cincom数控机床出现 1001 电源电路过流保护 报警时,请参照如下方法处理: [报警信息] 1001 电源电路过流保护 在操作前,请勿必切断机械的主断路器。 否则可能会引起触电,从而导致人身伤亡事故。 [顺序…
阅读全文 →技术资料
西铁城Cincom数控机床出现 1001 电源电路过流保护 报警时,请参照如下方法处理: [报警信息] 1001 电源电路过流保护 在操作前,请勿必切断机械的主断路器。 否则可能会引起触电,从而导致人身伤亡事故。 [顺序…
阅读全文 →数控机床出现453报警,n-轴: SPC软断线报警 英文报警内容为:453 SPC SOFT DISCONNECT ALARM 出现453报警一般是编码器故障引起,α脉冲编码器软断线报警。 处理办法一:发生在使用分离式A…
阅读全文 →FANUC 0i-C 0i-D系列数控机床、加工中心出现报警SV5136(FSSB:放大器数量不足)时,请按以下步骤检测处理。 SV5136报警的原因和处理办法:此报警的含义是相对于控制轴的数量,FSSB上识别出的伺服放…
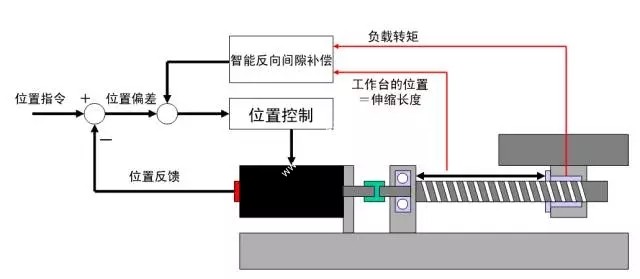
阅读全文 →智能反向间隙补偿的简介 智能反向间隙补偿功能(SBC)通过最优化的补偿在数控机床换向点实现了更高的精度,其优化补偿主要基于以下两点: ——电机负载和工作台位置 ——丝杆负载 通过使用智能反向间隙补偿,可以: (1)支持不…
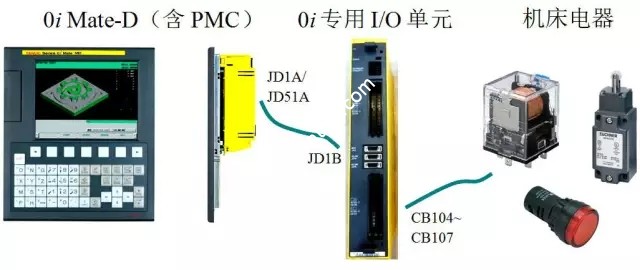
阅读全文 →FANUC系统的PMC在哪里呢?我们似乎无法看见完全的PMC。其实,FANUC PMC是典型的与CNC集成在一起的内装式PLC,其CPU和存储器就在CNC控制单元的主板上。 因此,FANUC PMC控制系统的硬件如图1所…
阅读全文 →PMC的工作过程基本上就是在系统软件的控制下顺次扫描各输入点的状态,按用户逻辑解算控制逻辑,然后顺序向各输出点发出相应的控制信号。此外,为提高工作的可靠性和及时接收外来的控制命令,在每个扫描周期还要进行故障自诊断,以及处…
阅读全文 →故障数控机床:武将车床,系统为三菱MITSUBISHI的E64系统。 故障现象:机床开机一切正常,执行主轴转动指令,机床出现:“S04 伺服异警:AR 0071报警“ 检查电柜箱发现,主轴放大器数码管显示报警号为“71”…
阅读全文 →发那科Fanuc数控机床发生故障时,为了更快地恢复机械,首先应正确地把握故障情况,进行妥善处理这是最重要的。为此,应按下述内容确认故障情况。 维修服务及技术支持热线:13266020218 1. 要首先掌握故障的情况,何…
阅读全文 →发那科Fanuc数控机床手动及自动均不能执行时,请按本处理过程检查。 大致分为以下三步: 1.确认是否进行位置显示。 2.用CNC的状态显示来确认。 3.用CNC诊断功能确认内部状态。 发那科数控机床手动自动不运行处理方…
阅读全文 →发那科Fanuc数控机床出现85-87号报警(有关阅读机/穿孔机接口)的原因有以下四种, (a)有关阅读机/穿孔机接口的参数设定不正确。请检查参数及数据。 (b)外部输入、输出设备或主计算及不良。 (c)主板或I/O板不…
阅读全文 →